在钣金加工中,可靠的折弯结果不仅取决于折弯机、模具和成形力。折弯顺序决定了工件能否正确定位、上模和下模是否保持 间隙,以及已成形法兰是否得到保护。合理的顺序可提高精度、安全性和生产效率。
折弯顺序为何重要
每一次折弯都会改变零件的几何形状。如果下一次操作未考虑该新几何形状,已完成的法兰可能会阻挡模具,工件可能与上模或下模发生碰撞,或操作者会失去用于定位的稳定基准。这些问题可能导致变形、超差尺寸和不必要的返工,即使所选设备和模具在其他方面均正确。
生产前,请检查零件形状、折弯高度、材料厚度、模具轮廓、下模V槽宽度、折弯机喉深以及所有可能的干涉区域。首次循环前的简单顺序检查,通常比成形后纠正碰撞的成本更低。
规划折弯顺序的基本规则
1。先折短边,后折长边
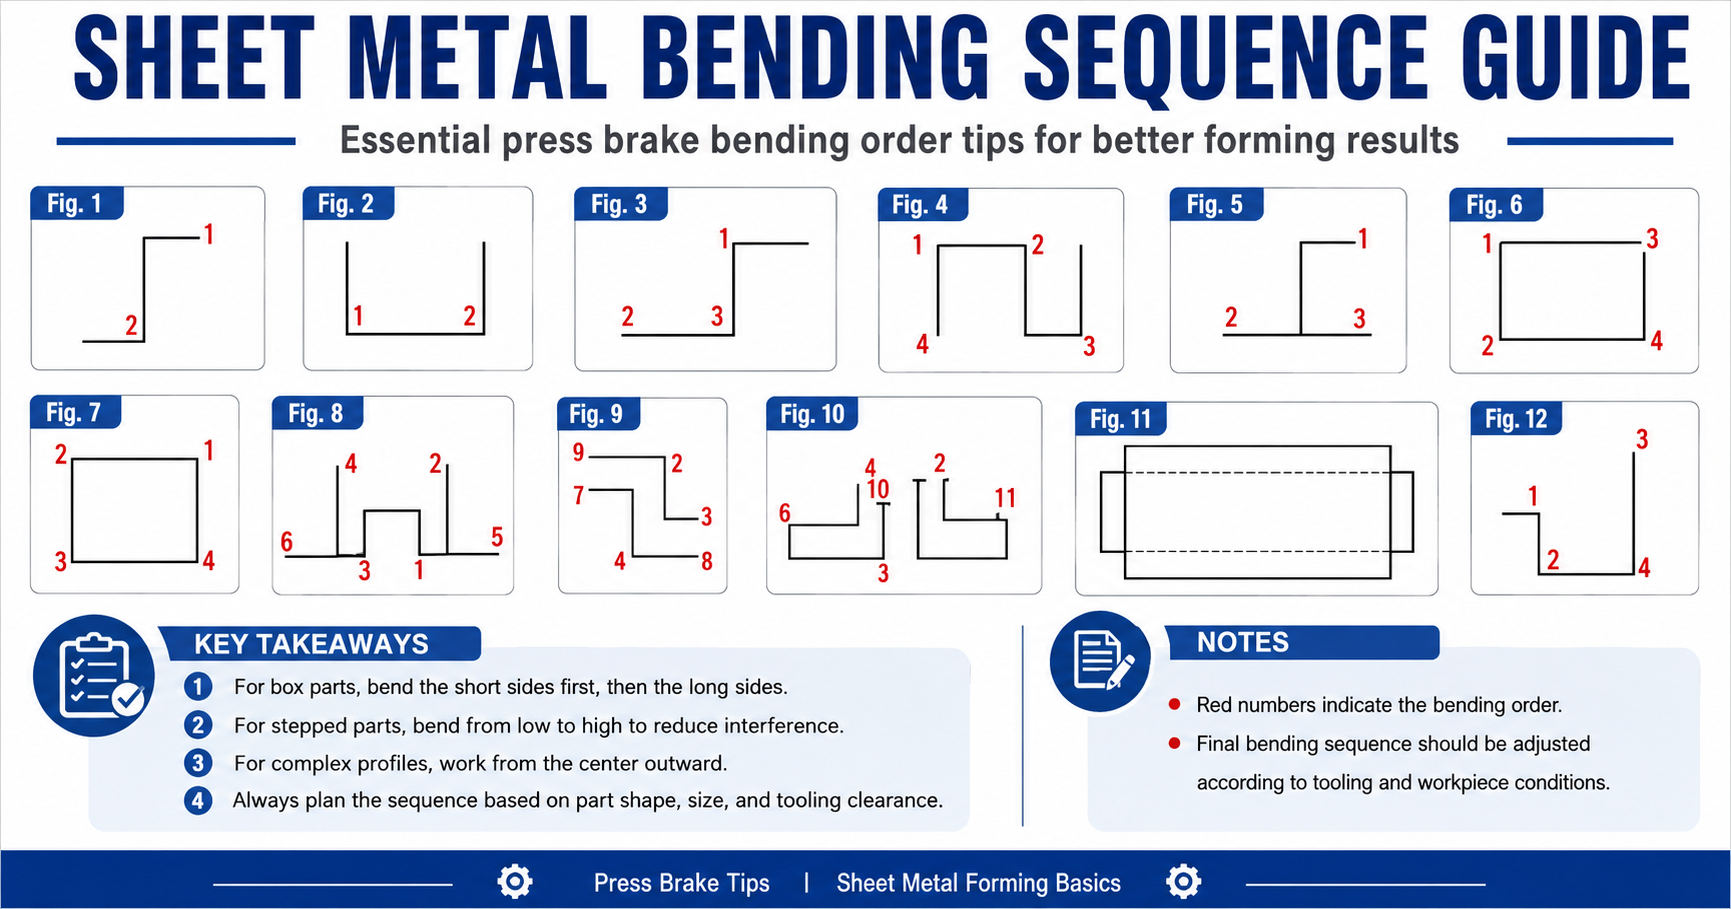
对于箱类零件,通常先成形短法兰。短边产生的干涉较少,并为操作者留出足够空间来定位工件以折弯长边。对于四边箱体,实用的起始顺序为:先折一侧短边,再折对侧短边,然后折长边,最后进行尺寸检查。
此顺序有助于更稳定的定位、更好的模具可达性和更安全的操作。这是一条规划原则而非自动公式:深折边、特殊上模或不寻常的机器开口可能需要在 间隙 检查后采用不同的顺序。
2。从低台阶向高台阶推进
阶梯型材通常受益于从低到高的顺序。先成形低台阶可降低已完成的高段与上模本体发生碰撞或阻止毛坯正确坐入下模肩部的可能性。同时,在型材仍为开放状态时,操作者可获得更好的支撑。
3。对复杂型材从中心向外加工
对于复杂的钣金零件,应从最受限的中心特征开始,在几何形状允许的情况下向外推进。这可以减少变形、保持对称性,并保留对其他折弯的可达性,否则这些折弯会被外侧法兰阻挡。此方法常用于电气柜、机器护罩、结构面板和定制外壳。
典型折弯顺序示例
简单L形零件
L形通常具有直接的两道折弯顺序:先做第一道折弯,再做第二道。即使对于简单型材,也需确认后挡料基准,并确保第一道法兰在第二次操作时不会接触上模本体。
U形零件
U形槽通常可通过先成形一侧垂直边、再成形底部折弯、最后完成另一侧垂直边的方式形成。具体顺序取决于法兰深度和可用的上模 间隙。检查已成形侧壁能否顺利通过模具,而不对工件施加外力或扭转。
四边箱体零件
- 成形第一道短边。
- 成形对侧短边。
- 成形较长边。
- 检查最终尺寸,仅做受控调整。
先短边的方法通常使零件在后续操作中更稳定,但最终顺序仍需根据实际箱体深度、模具高度和机器开口进行确认。
多台阶及复杂型材
- 在图纸上标注每一道折弯的位置和方向。
- 识别最困难的 间隙 和碰撞点。
- 从将来会变得无法接近的特征开始。
- 向较易折弯的方向推进,同时保持可靠的基准。
- 验证最终尺寸、角度和表面状态。
如何确定最佳顺序
零件几何形状
统计折弯数量并绘制其方向、高度差、对称性、内半径和折边的分布图。标出任何可能在上模或下模周围卡住工件的封闭角或短法兰。
模具干涉
检查上模 间隙、下模V槽宽度、模具高度、已成形法兰位置以及机器可用的喉深和开口高度。鹅颈上模、圆角模具、成形模具或特殊下模可能解决仅靠改变顺序无法解决的 间隙 问题。
工件尺寸与操作
大尺寸毛坯需要操作空间、机器开口和后挡料定位空间。薄壁或柔性材料可能还需要支撑,以防止工件在下次折弯前下垂、移位或失去基准。
材料特性
厚度、屈服强度、回弹、晶粒方向和表面要求均会影响结果。适用于低碳钢的顺序,用于不锈钢、铝合金或不同批次材料时,可能会产生压痕、变形或额外的校正。
生产前进行仿真
对于复杂零件,3CAD仿真、离线折弯机编程和数字孪生工作流可在上机前暴露碰撞问题。在投入生产材料前,请复核折弯顺序、模具 间隙、最终形状和操作路径。仿真不能替代首件测量,但可使首件试制更加可控。
- 确认上模和下模与折弯机接口兼容。
- 检查每道计划操作的下模V槽宽度、模具高度和有效工作长度。
- 复核最终折弯后的取件路径,而非仅关注成形行程。
- 将批准的顺序与调机单和重复工单记录一并保存。
要点总结
- 成形箱类零件时,先折短边,后折长边。
- 阶梯型材在 间隙 允许的情况下,从低台阶向高台阶推进。
- 对于复杂形状,在保持可达性和对称性的前提下,从中心向外加工。
- 始终围绕零件形状、设备、模具 间隙 和材料响应进行综合规划。
- 在实际模具和工件检查后调整最终顺序;仅凭图纸是不够的。