Dans la fabrication de tôlerie, un résultat de pliage fiable dépend de plus que la presse à plier, les outils et la force de formage. L'ordre des plis contrôle si la pièce peut être positionnée, si le poinçon et la matrice restent dégagés, et si les ailes déjà formées sont protégées. Une séquence délibérée améliore la précision, la sécurité et l'efficacité de production.
Pourquoi la séquence de pliage est importante
Chaque pli modifie la géométrie de la pièce. Si la prochaine opération est planifiée sans tenir compte de cette nouvelle géométrie, l'aile finie peut bloquer les outils, la pièce peut entrer en collision avec le poinçon ou la matrice, ou l'opérateur peut perdre un repère stable pour le positionnement. Ces problèmes peuvent causer des déformations, des dimensions hors tolérance et des retouches inutiles, même lorsque la machine et les outils sélectionnés sont par ailleurs corrects.
Avant la production, examinez la forme de la pièce, la hauteur de pli, l'épaisseur du matériau, le profil de l'outil, l'ouverture de la matrice, la profondeur de gorge de la machine et chaque zone d'interférence potentielle. Un simple contrôle de séquence avant le premier cycle est généralement moins coûteux que la correction d'une collision après le formage de la pièce.
Règles de base pour planifier l'ordre de pliage
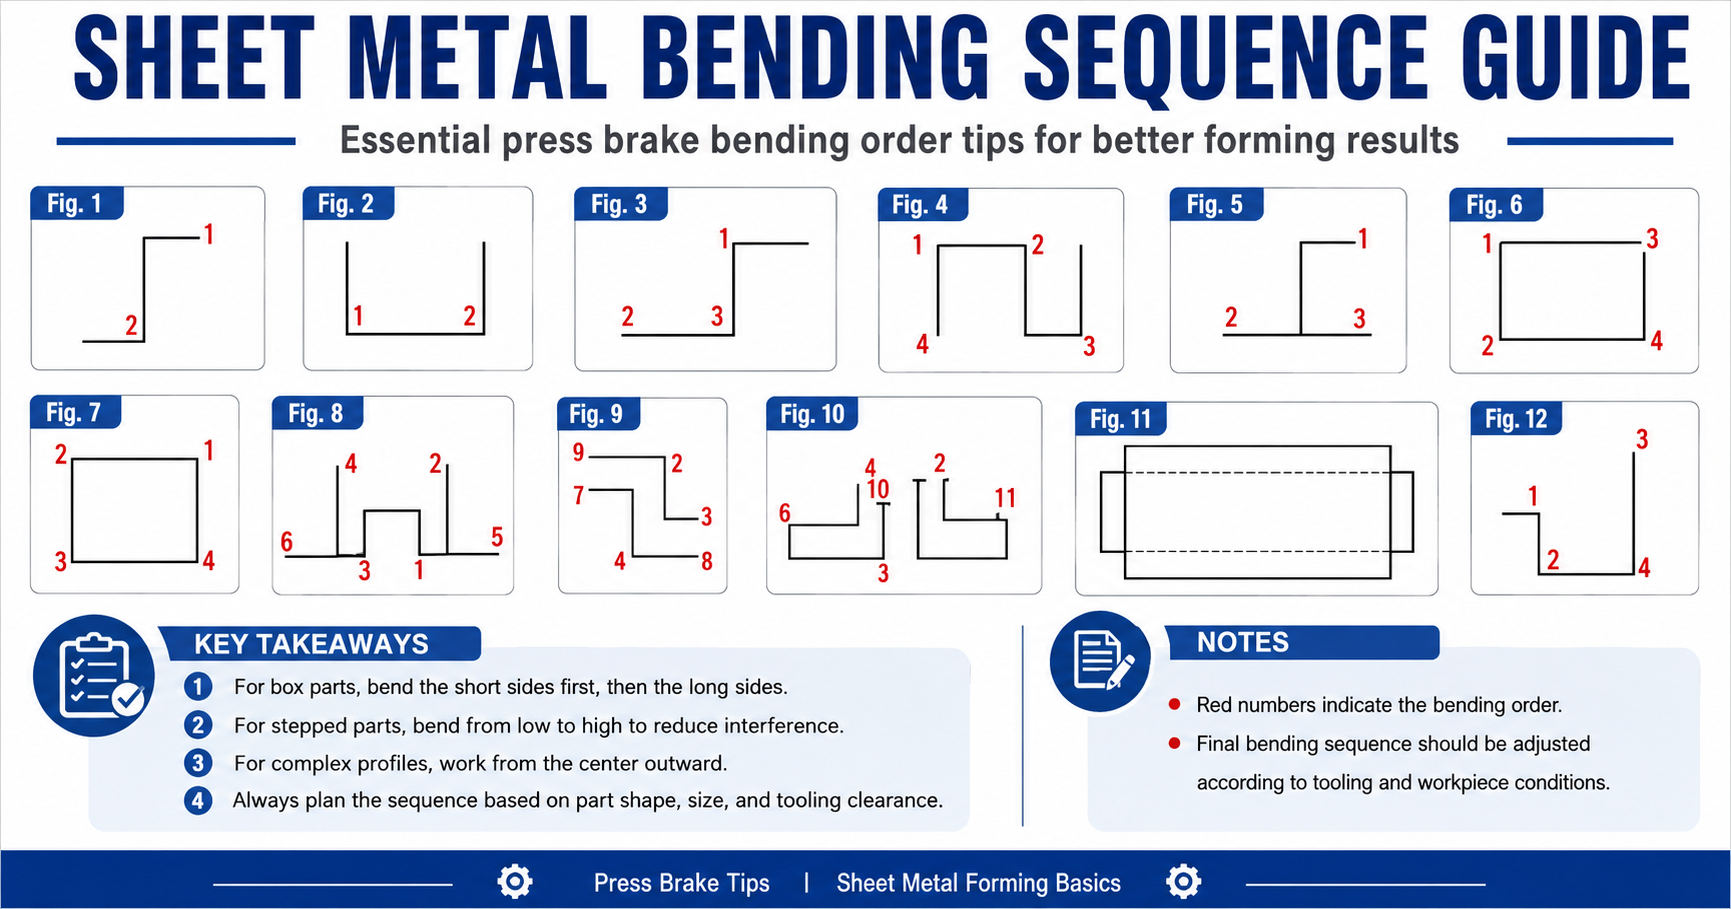
1. Pliez les côtés courts avant les côtés longs
Pour les pièces de type boîte, les ailes courtes sont généralement formées en premier. Elles créent moins d'interférence et laissent à l'opérateur suffisamment d'espace pour positionner la pièce pour les côtés plus longs. Pour une boîte à quatre côtés, une séquence de départ pratique consiste à former un côté court, le côté court opposé, puis les côtés plus longs, suivie d'un contrôle dimensionnel.
Cet ordre favorise un positionnement plus stable, un meilleur accès aux outils et une manipulation plus sûre. Il s'agit d'une règle de planification plutôt que d'une formule automatique : une retombée profonde, un poinçon spécial ou une ouverture de machine inhabituelle peuvent nécessiter un ordre différent après un examen des dégagements.
2. Passez des marches basses aux marches hautes
Les profils échelonnés bénéficient généralement d'une séquence de bas en haut. Former d'abord les marches basses peut réduire le risque qu'une section haute achevée entre en collision avec le corps du poinçon ou empêche la tôle de s'asseoir correctement sur les épaules de la matrice. Cela donne également à l'opérateur un meilleur soutien tandis que le profil reste ouvert.
3. Travaillez du centre vers l'extérieur sur les profils complexes
Pour les composants complexes en tôlerie, commencez par les fonctionnalités centrales les plus contraintes et travaillez vers l'extérieur lorsque la géométrie le permet. Cela peut réduire la déformation, maintenir la symétrie et préserver l'accès aux plis qui seraient autrement bloqués par une aile externe. Cette approche est souvent utile pour les armoires électriques, les capots de machines, les panneaux structuraux et les boîtiers personnalisés.
Exemples typiques de séquence de pliage
Pièces simples en forme de L
Une forme en L a généralement un ordre de pliage en deux étapes simple : faites le premier pli, puis le deuxième. Même avec un profil simple, confirmez le repère de contre-gabarit et assurez-vous que la première aile ne entre pas en contact avec le corps du poinçon lors de la deuxième opération.
Pièces en forme de U
Un profilé en U peut souvent être formé en créant un côté vertical, en formant le pli du fond, puis en complétant le côté vertical final. L'ordre exact dépend de la profondeur de l'aile et du dégagement disponible pour le poinçon. Vérifiez que la paroi déjà formée peut passer à travers les outils sans forcer ou tordre la pièce.
Composants de boîte à quatre côtés
- Formez le premier côté court.
- Formez le côté court opposé.
- Formez les côtés plus longs.
- Vérifiez les dimensions finales et ne faites que des ajustements contrôlés.
L'approche côté court en premier donne normalement plus de stabilité à la pièce pendant les opérations restantes, mais la séquence finale doit toujours être confirmée pour la profondeur réelle de la boîte, la hauteur des outils et l'ouverture de la machine.
Profils multi-étapes et complexes
- Marquez chaque position de pli et sa direction sur le dessin.
- Identifiez les points de dégagement et de collision les plus difficiles.
- Commencez par la fonctionnalité qui deviendra inaccessible plus tard.
- Poursuivez vers les plis plus faciles tout en préservant un repère fiable.
- Vérifiez les dimensions finies, l'angle et l'état de surface.
Comment déterminer la meilleure séquence
Géométrie de la pièce
Comptez les plis et cartographiez leurs directions, différences de hauteur, symétrie, rayons internes et ailes de retombée. Mettez en évidence tout coin fermé ou aile courte qui pourrait coincer la pièce autour du poinçon ou de la matrice.
Interférence des outils
Vérifiez le dégagement du poinçon, l'ouverture de la matrice, la hauteur des outils, la position de l'aile précédente et la gorge disponible et la hauteur d'ouverture de la machine. Un poinçon à bec d'oie, un outil à rayon, un outil de formage ou une matrice spéciale peut résoudre un problème de dégagement qui ne peut pas être résolu en changeant uniquement la séquence.
Taille de la pièce et manipulation
Les grandes tôles ont besoin d'espace pour la manipulation par l'opérateur, l'ouverture de la machine et le positionnement du contre-gabarit. Un matériau fin ou flexible peut également avoir besoin d'un support pour que la pièce ne s'affaisse pas, ne se déplace pas ou ne perde pas sa référence avant le prochain pli.
Caractéristiques du matériau
L'épaisseur, la limite d'élasticité, le retour élastique, le sens du grain et les exigences de surface affectent tous le résultat. Une séquence qui fonctionne pour l'acier doux peut créer des marques, des distorsions ou des corrections supplémentaires lorsqu'elle est utilisée sur de l'acier inoxydable, de l'aluminium ou un lot de matériau différent.
Simulez avant la production
Pour les pièces complexes, 3 la simulation CAO, la programmation hors ligne de presse à plier et les flux de travail de jumeau numérique peuvent exposer une collision avant le chargement de la machine. Examinez la séquence de pliage, le dégagement des outils, la forme finale et le chemin de manipulation avant de vous engager sur le matériau de production. La simulation ne remplace pas un premier pièce mesurée, mais elle rend l'essai de première pièce plus contrôlé.
- Confirmez que le poinçon et la matrice sont compatibles avec l'interface de la presse à plier.
- Vérifiez l'ouverture de la matrice, la hauteur des outils et la longueur de travail pour chaque opération prévue.
- Examinez le chemin d'évacuation après le pli final, pas seulement la course de formage.
- Conservez la séquence approuvée avec la fiche de réglage et le dossier de reprise.
Points clés
- Pliez les côtés courts avant les côtés longs lors du formage de pièces de type boîte.
- Passez des marches basses aux marches hautes sur les profils échelonnés lorsque le dégagement le permet.
- Pour les formes complexes, travaillez du centre vers l'extérieur lorsque cela préserve l'accès et la symétrie.
- Planifiez toujours en tenant compte ensemble de la forme de la pièce, de la machine, du dégagement des outils et de la réponse du matériau.
- Ajustez la séquence finale après un examen réel des outils et de la pièce ; le dessin seul ne suffit pas.