En la fabricación de chapa metálica, un resultado de doblado confiable depende de más que la prensa de doblar, la herramienta y la fuerza de formación. El orden de las dobladuras controla si la pieza puede posicionarse, si el punzón y la matriz permanecen despejados, y si las aletas previamente formadas están protegidas. Una secuencia deliberada mejora la precisión, la seguridad y la eficiencia de producción.
Por qué importa la secuencia de doblado
Cada dobladura cambia la geometría de la pieza. Si la siguiente operación se planifica sin considerar esa nueva geometría, la aleta terminada puede bloquear la herramienta, la pieza puede colisionar con el punzón o la matriz, o el operador puede perder un datum estable para el posicionamiento. Estos problemas pueden causar deformación, dimensiones fuera de tolerancia y retrabajo innecesario incluso cuando la máquina y las herramientas seleccionadas son correctas en otros aspectos.
Antes de la producción, revise la forma de la pieza, la altura de doblado, el espesor del material, el perfil de la herramienta, la abertura de la matriz, la profundidad de garganta de la máquina y cada área de interferencia probable. Una simple verificación de secuencia antes del primer ciclo suele ser menos costosa que corregir una colisión después de que la pieza haya sido formada.
Reglas básicas para planificar el orden de doblado
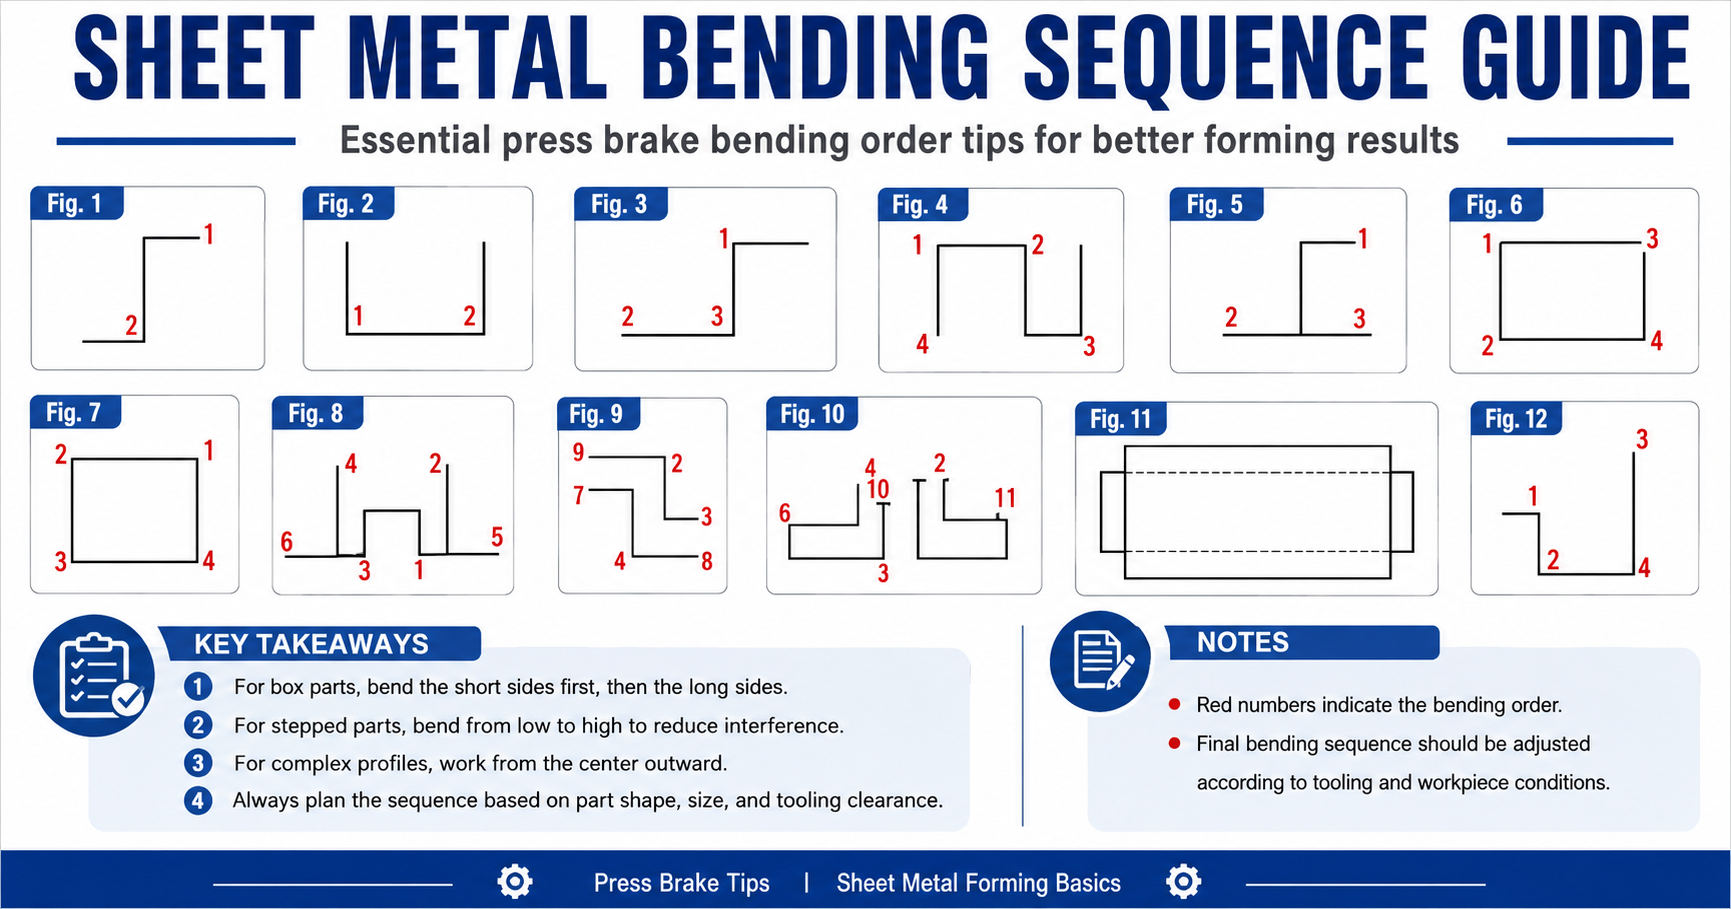
1. Doble los lados cortos antes que los largos
Para piezas tipo caja, las aletas cortas generalmente se forman primero. Crean menos interferencia y dejan al operador suficiente espacio para posicionar la pieza de trabajo para los lados más largos. Para una caja de cuatro lados, una secuencia práctica de inicio es un lado corto, el lado corto opuesto, luego los lados más largos, seguido de una verificación dimensional.
Este orden apoya un posicionamiento más estable, mejor acceso a la herramienta y manejo más seguro. Es una regla de planificación más que una fórmula automática: un retorno profundo, un punzón especial o una abertura de máquina inusual puede requerir un orden diferente después de una revisión de clearance.
2. Mueva de escalones bajos a escalones altos
Los perfiles escalonados normalmente se benefician de una secuencia de bajo a alto. Formar los escalones bajos primero puede reducir la posibilidad de que una sección alta completada colisione con el cuerpo del punzón o impida que la pieza en blanco se asiente correctamente en los hombros de la matriz. También le da al operador mejor soporte mientras el perfil aún está abierto.
3. Trabaje desde el centro hacia afuera en perfiles complejos
Para componentes complicados de chapa metálica, comience con las características centrales más restringidas y trabaje hacia afuera cuando la geometría lo permita. Esto puede reducir la deformación, mantener la simetría y preservar el acceso a las dobladuras que de otra manera quedarían bloqueadas por una aleta exterior. El enfoque es a menudo útil para gabinetes eléctricos, cubiertas de máquinas, paneles estructurales y carcasas personalizadas.
Ejemplos típicos de secuencia de doblado
Partes simples en forma de L
Una forma de L generalmente tiene un orden de dos dobladuras sencillo: haga la primera dobladura, luego la segunda. Incluso con un perfil simple, confirme el datum de la retrogarantía y asegúrese de que la primera aleta no entre en contacto con el cuerpo del punzón durante la segunda operación.
Partes en forma de U
Un canal en U a menudo puede formarse creando un lado vertical, formando la dobladura del fondo y completando el lado vertical final. El orden exacto depende de la profundidad de la aleta y del clearance disponible del punzón. Verifique que la pared ya formada pueda pasar por la herramienta sin forzar ni torcer la pieza.
Componentes de caja de cuatro lados
- Forme el primer lado corto.
- Forme el lado corto opuesto.
- Forme los lados más largos.
- Verifique las dimensiones finales y haga solo ajustes controlados.
El enfoque de lado corto primero normalmente le da a la pieza más estabilidad durante las operaciones restantes, pero la secuencia final aún debe confirmarse para la profundidad real de la caja, la altura de la herramienta y la abertura de la máquina.
Perfiles multi-escalón y complejos
- Marque cada posición de dobladura y dirección en el dibujo.
- Identifique los puntos de clearance y colisión más difíciles.
- Comience con la característica que quedará inaccesible más tarde.
- Continúe hacia las dobladuras más fáciles mientras preserva un datum confiable.
- Verifique las dimensiones terminadas, el ángulo y la condición de la superficie.
Cómo determinar la mejor secuencia
Geometría de la pieza
Cuenta las dobladuras y traza sus direcciones, diferencias de altura, simetría, radios internos y aletas de retorno. Resalta cualquier esquina cerrada o aleta corta que pueda atrapar la pieza alrededor del punzón o la matriz.
Interferencia de la herramienta
Verifique el clearance del punzón, la abertura de la matriz, la altura de la herramienta, la posición de la aleta anterior y la garganta disponible de la máquina y la altura de abertura. Un punzón de pico de ganso, herramienta de radio, herramienta de formación o matriz especial puede resolver un problema de clearance que no puede resolverse solo cambiando la secuencia.
Tamaño de la pieza de trabajo y manejo
Las piezas en blanco grandes necesitan espacio para el manejo del operador, la abertura de la máquina y el posicionamiento de la retrogarantía. El material delgado o flexible también puede necesitar soporte para que la pieza no se curve, se desplace o pierda su referencia antes de la siguiente dobladura.
Características del material
El espesor, la resistencia al fluencia, el retorno elástico, la dirección del grano y los requisitos de superficie afectan todos el resultado. Una secuencia que funciona para acero dulce puede crear marcas, distorsión o corrección adicional cuando se usa en acero inoxidable, aluminio o un lote diferente de material.
Simule antes de la producción
Para partes complejas, 3 la simulación CAD, la programación offline de prensas de doblar y los flujos de trabajo de gemelo digital pueden exponer una colisión antes de cargar la máquina. Revise la secuencia de doblado, el clearance de la herramienta, la forma final y la ruta de manejo antes de comprometer el material de producción. La simulación no reemplaza una primera pieza medida, pero hace que el ensayo de primera pieza sea más controlado.
- Confirme que el punzón y la matriz son compatibles con la interfaz de la prensa de doblar.
- Verifique la abertura de la matriz, la altura de la herramienta y la longitud de trabajo para cada operación planificada.
- Revise la ruta de extracción después de la dobladura final, no solo el recorrido de formación.
- Mantenga la secuencia aprobada con la hoja de configuración y el registro de trabajos repetidos.
Conclusiones clave
- Doble los lados cortos antes que los largos al formar piezas tipo caja.
- Mueva de escalones bajos a escalones altos en perfiles escalonados donde el clearance lo permita.
- Para formas complejas, trabaje desde el centro hacia afuera cuando eso preserve el acceso y la simetría.
- Siempre planifique alrededor de la forma de la pieza, la máquina, el clearance de la herramienta y la respuesta del material juntos.
- Ajuste la secuencia final después de una revisión real de herramienta y pieza de trabajo; el dibujo solo no es suficiente.