Beim Blechumformen hängt ein zuverlässiges Biegeergebnis von mehr ab als nur der Druckmaschine, dem Werkzeug und der Biegekraft. Die Reihenfolge der Biegungen entscheidet darüber, ob das Werkstück positioniert werden kann, ob Stempel und Matrize frei bleiben und ob bereits gebogene Stege geschützt werden. Eine durchdachte Reihenfolge verbessert Genauigkeit, Sicherheit und Produktionseffizienz.
Warum die Biegerihenfolge wichtig ist
Jede Biegung verändert die Geometrie des Teils. Wenn der nächste Arbeitsschritt ohne Berücksichtigung dieser neuen Geometrie geplant wird, kann der fertige Steg das Werkzeug blockieren, das Teil kann mit Stempel oder Matrize kollidieren oder der Bediener verliert ein stabiles Anlegemaß zur Positionierung. Diese Probleme können zu Verformungen, maßlichen Abweichungen und unnötigem Nacharbeit führen, selbst wenn die gewählte Maschine und die Werkzeuge ansonsten korrekt sind.
Vor der Produktion sind Teilform, Biehöhe, Materialstärke, Werkzeugprofil, Matrizenöffnung, Maschinendurchbruch und alle potenziellen Kollisionsbereiche zu prüfen. Eine einfache Reihenfolgeprüfung vor dem ersten Durchlauf ist in der Regel kostengünstiger als die Korrektur einer Kollision nach dem Biegen des Teils.
Grundregeln zur Planung der Biegerihenfolge
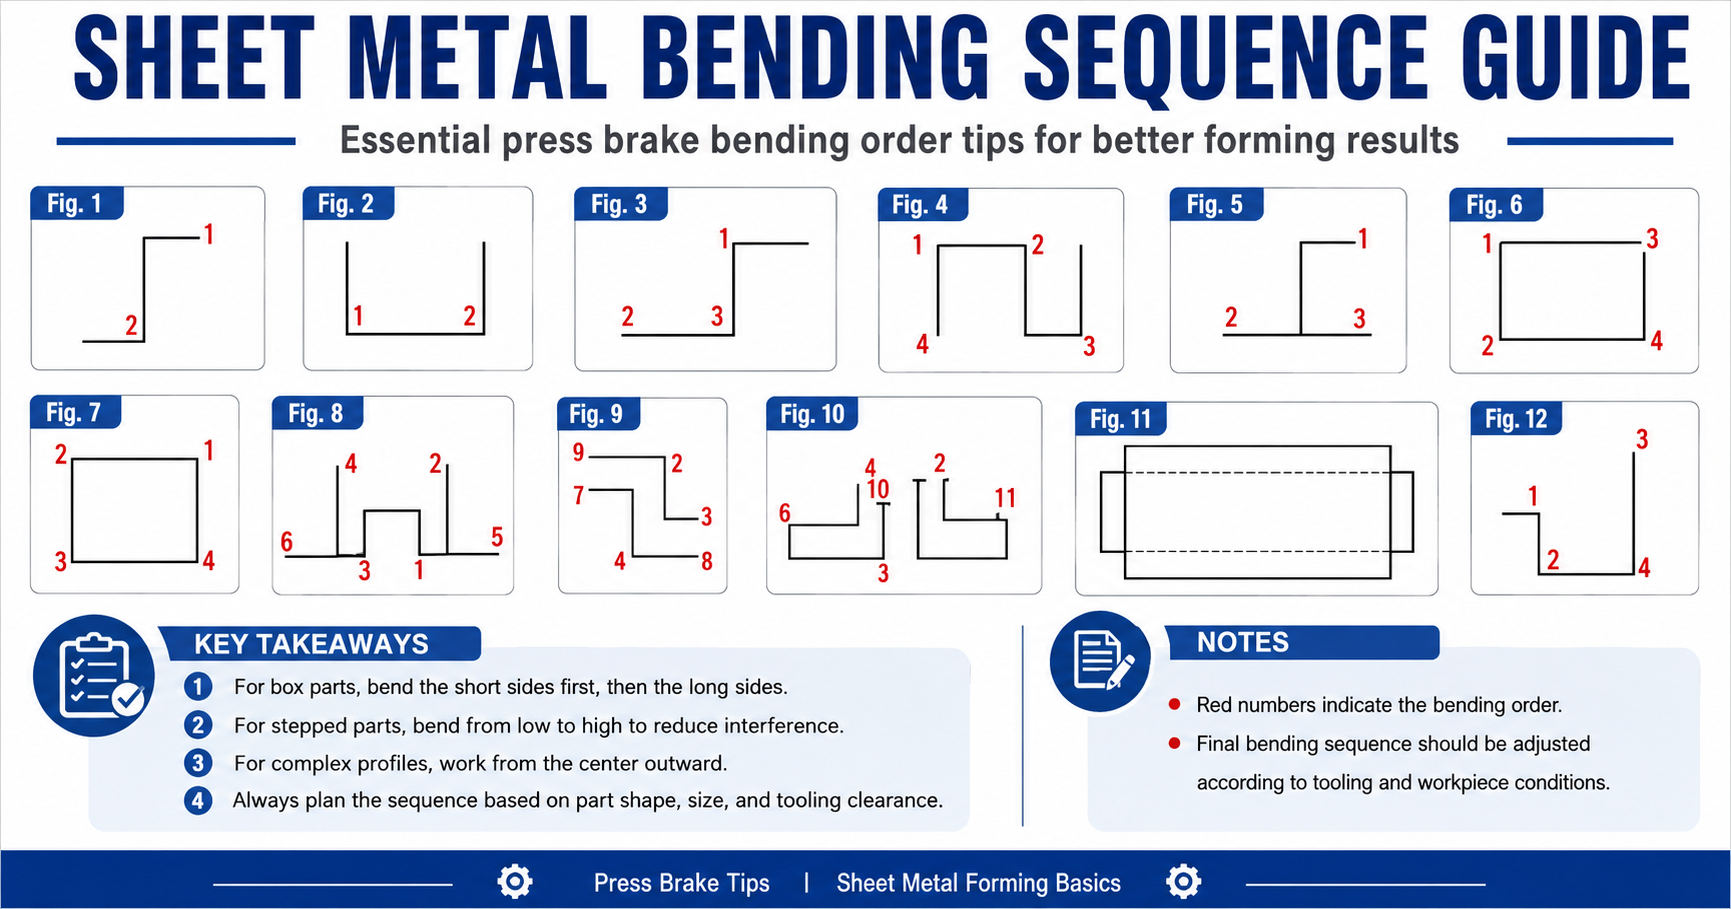
1. Kurze Seiten vor langen Seiten biegen
Bei kastenförmigen Teilen werden die kurzen Stege in der Regel zuerst gebogen. Sie verursachen weniger Interferenzen und lassen dem Bediener genug Platz, um das Werkstück für die längeren Seiten zu positionieren. Für einen Vierkantkasten ist eine praktische Startreihenfolge: eine kurze Seite, die gegenüberliegende kurze Seite, dann die längeren Seiten, gefolgt von einer Maßprüfung.
Diese Reihenfolge unterstützt eine stabilere Positionierung, besseren Werkzeugzugang und sichereren Umgang. Sie ist eine Planungsregel und keine automatische Formel: Ein tiefer Rücklauf, spezieller Stempel oder ungewöhnliche Maschinenöffnung können nach einer Freiraumprüfung eine andere Reihenfolge erforderlich machen.
2. Von niedrigen Stufen zu hohen Stufen arbeiten
Stufenprofile profitieren normalerweise von einer Niedrig-zu-Hoch-Reihenfolge. Das Biegen der unteren Stufen zuerst kann die Gefahr verringern, dass ein fertiger hoher Abschnitt mit dem Stempelkörper kollidiert oder verhindert, dass das Rohteil korrekt auf den Matrizenanschlägen aufliegt. Es gibt dem Bediener auch eine bessere Unterstützung, während das Profil noch offen ist.
3. Bei komplexen Profilen von der Mitte nach außen arbeiten
Bei komplizierten Blechbauteilen mit den am stärksten eingeschränkten Mittelmerkmalen beginnen und sich bei erlaubter Geometrie nach außen arbeiten. Dies kann Verformungen reduzieren, die Symmetrie erhalten und den Zugang zu Biegungen bewahren, die sonst durch einen äußeren Steg blockiert würden. Dieses Vorgehen ist häufig nützlich für Elektroschränke, Maschinenabdeckungen, Strukturpaneele und Sondergehäuse.
Typische Biegerihenfolge-Beispiele
Einfache L-förmige Teile
Eine L-Form hat normalerweise eine unkomplizierte Zweibiegungsreihenfolge: erste Biegung ausführen, dann die zweite. Auch bei einem einfachen Profil sind Anlegemaß der Hinteranschlag zu bestätigen und sicherzustellen, dass der erste Steg bei der zweiten Operation den Stempelkörper nicht berührt.
U-förmige Teile
Ein U-Profil kann oft gebildet werden, indem eine vertikale Seite erstellt, die Bodenbiegung ausgeführt und die letzte vertikale Seite vervollständigt wird. Die genaue Reihenfolge hängt von der Stegtiefe und der verfügbaren Stempelfreiheit ab. Prüfen Sie, dass die bereits gebogene Wand das Werkzeug passieren kann, ohne das Teil zu forcieren oder zu verdrehen.
Vierkant-Komponenten
- Erste kurze Seite biegen.
- Gegenüberliegende kurze Seite biegen.
- Längere Seiten biegen.
- Endmaße prüfen und nur kontrollierte Anpassungen vornehmen.
Der Ansatz kurze Seite zuerst verleiht dem Teil normalerweise mehr Stabilität während der verbleibenden Operationen, aber die endgültige Reihenfolge muss dennoch für die tatsächliche Kastentiefe, Werkzeughöhe und Maschinenöffnung bestätigt werden.
Mehrstufige und komplexe Profile
- Jede Biegeposition und -richtung auf der Zeichnung markieren.
- Die schwierigsten Freiraum- und Kollisionspunkte identifizieren.
- Mit dem Merkmal beginnen, das später unzugänglich wird.
- Zu den einfacheren Biegungen fortschreiten und dabei ein zuverlässiges Anlegemaß bewahren.
- Fertigmaße, Winkel und Oberflächenbeschaffenheit verifizieren.
Wie die beste Reihenfolge ermittelt wird
Teilgeometrie
Biegungen zählen und ihre Richtungen, Höhenunterschiede, Symmetrie, Innenradien und Rückstege kartieren. Geschlossene Ecken oder kurze Stege hervorheben, die das Teil um den Stempel oder die Matrize herum einsperren können.
Werkzeuginterferenz
Stempelfreiheit, Matrizenöffnung, Werkzeughöhe, Position vorheriger Stege und die verfügbare Durchbruch- und Öffnungshöhe der Maschine prüfen. Ein Gänsehalssstempel, Radiuswerkzeug, Formwerkzeug oder Spezialmatrize kann ein Freiraumproblem lösen, das sich nicht allein durch Ändern der Reihenfolge beheben lässt.
Werkstückgröße und Handhabung
Große Rohteile benötigen Platz für Bedienerhandhabung, Maschinenöffnung und Hinteranschlag-Positionierung. Dünnes oder flexibles Material kann zudem Unterstützung benötigen, damit das Teil nicht durchhängt, verrutscht oder vor der nächsten Biegung seine Referenz verliert.
Materialeigenschaften
Stärke, Streckgrenze, Federung, Kornrichtung und Oberflächenanforderungen beeinflussen alle das Ergebnis. Eine Reihenfolge, die für Baustahl funktioniert, kann bei Edelstahl, Aluminium oder einer anderen Materialcharge zu Markierungen, Verformungen oder zusätzlichem Korrekturaufwand führen.
Vor der Produktion simulieren
Bei komplexen Teilen können 3D CAD-Simulation, offline Druckmaschinenprogrammierung und Digital-Twin-Workflows eine Kollision aufdecken, bevor die Maschine belastet wird. Biegerihenfolge, Werkzeugfreiraum, Endform und Handhabungspfad vor der Freigabe der Produktionsmaterialien prüfen. Simulation ersetzt nicht ein vermessenes Erstteil, macht aber die Erstdurchlaufprüfung kontrollierter.
- Bestätigen, dass Stempel und Matrize mit der Druckmaschinen-Schnittstelle kompatibel sind.
- Matrizenöffnung, Werkzeughöhe und Arbeitslänge für jede geplante Operation prüfen.
- Den Entnahmeweg nach der letzten Biegung prüfen, nicht nur den Biegehubbereich.
- Die genehmigte Reihenfolge mit dem Rüstbogen und dem Wiederholauftrags-Dokument aufbewahren.
Wichtige Erkenntnisse
- Bei kastenförmigen Teilen kurze Seiten vor langen Seiten biegen.
- Bei Stufenprofilen, wo Freiraum erlaubt, von niedrigen Stufen zu hohen Stufen arbeiten.
- Bei komplexen Formen von der Mitte nach außen arbeiten, wenn dies Zugang und Symmetrie bewahrt.
- Immer um Teilform, Maschine, Werkzeugfreiraum und Materialantwort gemeinsam planen.
- Die endgültige Reihenfolge nach einer echten Werkzeug- und Werkstückprüfung anpassen; die Zeichnung allein reicht nicht aus.